


Po navedbahNb / T 47014-2011, številka kategorije navadne kovine TA3 je TI-2.Nb / T 47014-2011 standard sdoloča, da lahko preskusni kos čelnega zvara, varjen z navadno kovino debeline 6 mm, pokrije zvar čelni zvar z neenako debelino z debelino navadne kovine večjo ali enako 1,5 mm, hkrati pa standard materiala nima zahtev za preskus udarca, zato Ocena varjenja 6 mm čelnega zvara lahko pokrije zvar z debelino osnovne kovine 1,5 ~ 12 mm. Največja debelina cilindra titanove tlačne posode je 10 mm, najtanjša debelina šobe pa 3,5 mm, vsi zvarjeni spoji so potrebni za uporabo volframovega argonskega obločnega varjenja. Zato je na podlagi načela pokrivanja največjega števila zvarjenih izdelkov z najmanjšim številom kvalifikacij postopka varjenja mogoče izpolniti vso varilno proizvodnjo opreme, dokler je ena kvalifikacija postopka varjenja sočelnega varjenja z debelino osnovne kovine 6 mm. se izvaja.

Varjeni spoji glavnega telesa opreme so v obliki običajnih čelnih zvarov. Med varjenjem se pripravi specifikacija postopka varjenja v skladu s poročilom o usposobljenosti kvalificiranega postopka varjenja. Pokrov jaška in pokrov prirobnice šobe sta izdelana s kovanjem 16Mn Ⅱ in podložno ploščo TA3. Na splošno so pritrjeni z vijaki, nato pa se titanova plast in nanesena kovina prevlečeta na površino vijaka. Ker titana in jekla ni mogoče variti s taljenjem in ni prehodnega sloja, je vijak izdelan tudi iz materiala TA3, ki ne potrebuje podpore korozijsko-odpornega postopka navarjanja. Dokler lahko kvalifikacija postopka varjenja v čelnem zvaru z debelino navadne kovine 6 mm izpolni procesne zahteve navarljivega spoja. Tesnilno površino je treba obdelati po varjenju obloge in pokrova prirobnice. Za varjeni spoj glejte sliko 1.

|
|
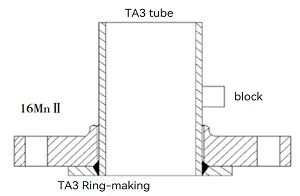
The manhole and connecting pipe shall adopt looper flange, and the stop shall be added on the connecting pipe, with the specification of 20mm × 20 mm × 6 mm, TA3 material, 2 stops for connecting pipes with DN ≤ 80 mm, and 4 stops for connecting pipes with DN >100 mm. Varjeni spoj je prikazan na sliki 2. Zaključna obdelava tesnilne površine se izvede po varjenju varilnega obroča z enakim materialom kot TA3.
Standard JB / T 4745-2002 zahteva, da morajo posode z izjemno ali visoko toksičnostjo ali srednje- in visokotlačne posode z načrtovanim tlakom večjim ali enakim 1,6 MPa pripraviti testne plošče za varjenje izdelkov v skladu s kompleti, tako da oprema je lahko izvzeta iz testnih plošč izdelkov.


